كيف يؤثر بوتقة الكوارتز على نقاء بلورات أشباه الموصلات أثناء عملية سحبها؟
-
 مؤلف
- 10th سبتمبر 2026
في عملية نمو بلورات تشوخرالسكي، لا يُعدّ بوتقة الكوارتز وعاءً سلبيًا، بل يحتفظ بالسيليكون المنصهر طوال عملية السحب، ليصبح جزءًا من البيئة الكيميائية والحرارية التي تُشكّل السبيكة النهائية. حتى عند استخدام بولي سيليكون عالي الجودة للإلكترونيات، قد تدخل الأكسجين والمعادن النزرة والجسيمات والتلوث الناتج عن المناولة إلى العملية. يساعد فهم مصادر هذه المخاطر مُنتجي البلورات على تحديد مدى ملاءمة البوتقة لمواصفات الفرن والرقاقة الفعلية، بدلًا من الاعتماد على ملصق نقاء عام.
أين يمكن أن يؤثر بوتقة الكوارتز على نقاء السيليكون؟
تُسخّن شحنة السيليكون فوق درجة انصهارها بينما يبقى البوتقة على اتصال مباشر بالمصهور. عند هذه الدرجة، يتفاعل سطح السيليكا مع السيليكون المنصهر. يذوب الأكسجين في المصهور، بينما تخرج بعض مركبات السيليكون والأكسجين عبر سطح المصهور. تعتمد الكمية والتوزيع النهائيان المتبقيان في البلورة على حالة البوتقة، بالإضافة إلى درجة الحرارة والضغط وتدفق المصهور والدوران وسرعة السحب ومدة التشغيل.
لا يعني هذا أن كل ذرة أكسجين تمثل عيبًا. فسلوك الأكسجين قد يؤثر على المتانة الميكانيكية، وتكوّن العيوب، وعمليات تصنيع الأجهزة اللاحقة، ويختلف النطاق الأمثل باختلاف استخدام الرقاقة. أما الشاغل الأكبر في عملية الشراء فهو إمكانية التكرار. فإذا تغير سطح التلامس بين المادة المنصهرة والرقاقة، أو توزيع الشوائب، أو سلوكها عند درجات الحرارة العالية بين الدفعات، فقد تصبح عملية التبلور أقل اتساقًا.
ما هي خصائص بوتقة الاختبار التي تتطلب تحكماً دقيقاً؟
لا يقتصر التأهيل الفعال على القطر الاسمي وقيمة النقاء الإجمالية فحسب، بل يتطلب من المشترين ربط جودة السيليكا الخام، وبنية الطبقة الداخلية، وسلوك الهيدروكسيل والفقاعات، والشكل الهندسي، وإمكانية تتبع عملية التصنيع. تتفاعل هذه الخصائص أثناء عملية السحب، لذا لا يمكن لنتيجة قوية واحدة أن تعوض تلقائيًا عن نقاط الضعف الأخرى.
نقاء السيليكا وملف المعادن النزرة
تستدعي الشوائب المعدنية عناية فائقة لأن نمو بلورات أشباه الموصلات قد يكون حساسًا لكميات ضئيلة جدًا قابلة للانتقال. يُعدّ الألومنيوم والحديد والكالسيوم والصوديوم والبوتاسيوم من بين العناصر التي تُراقَب عادةً في مواد الكوارتز. تُحدِّد الشهادة المفيدة العناصر المختبرة، والقيم المقاسة، وطريقة الاختبار، وحدود الإبلاغ، ورقم دفعة الإنتاج. ولا تكتمل نسبة مئوية مثل 99.999% دون توضيح مكونات الجزء المتبقي.
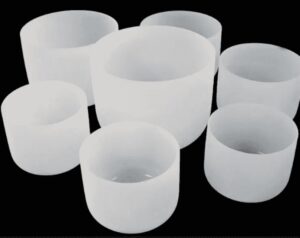
يُعدّ تركيب الطبقات عاملاً مهماً أيضاً. قد يستخدم البوتقة الكوارتز الطبيعي، أو السيليكا الاصطناعية، أو بنية مركبة ذات طبقة داخلية اصطناعية وطبقة خارجية من الكوارتز الطبيعي. ولأن السطح الداخلي يلامس المصهور أولاً، ينبغي على المشترين التحقق من أن بيانات الشوائب تنطبق على طبقة التلامس الفعلية والكمية المشحونة. بوتقة كوارتز لذلك ينبغي أن تتوافق المواد قيد المراجعة مع مستوى النقاء المطلوب وظروف الفرن، وليس مع وصف عام للمواد.
محتوى الهيدروكسيل، والفقاعات، والسطح الداخلي
يؤثر محتوى الهيدروكسيل والغاز المحتبس على كيفية تغير سطح البوتقة عند درجات الحرارة العالية. ومع تقدم عملية السحب، قد تتمدد الفقاعات أو تهاجر أو تنفجر. وقد يؤدي هذا السلوك إلى كشف السيليكا الجديدة أو إطلاق جزيئات بالقرب من المصهور. كما يمكن أن تتطور حالة السطح بشكل مختلف خلال تجربة قصيرة ودورة إنتاج طويلة، ولهذا السبب لا يكفي المظهر عند درجة حرارة الغرفة وحده للموافقة.
ينبغي أن تستخدم سجلات التأهيل تعريفات متسقة لأهداف الهيدروكسيل، وطبقات الفقاعات، وسُمك الطبقة الشفافة، وعيوب السطح، ومعايير الفحص. وعندما يصف الموردون هذه الخصائص بشكل مختلف، ينبغي على المشترين توحيد المصطلحات قبل مقارنة النتائج. فالهدف ليس مجرد إيجاد أقل قيمة مُعلنة، بل فهم ما إذا كانت المواصفات تتنبأ بسلوك مستقر في ظل الدورة الحرارية المقصودة.
الهندسة والاستقرار عند درجات الحرارة العالية
يُحدد القطر الخارجي، وسُمك الجدار، والاستدارة، والعمودية، وشكل القاعدة، والتفاوتات المسموح بها، كيفية تثبيت البوتقة على دعامتها واستجابتها للمنطقة الساخنة. قد يُغير التشوه عمق الانصهار، والحمل الحراري، والموقع النسبي لسطح الانصهار. هذه التغييرات قد تُؤثر على نقل الأكسجين وتجعل من الصعب إعادة إنتاج وصفة السحب المُعتمدة. لذلك، يجب أن تُشير الموافقة على الأبعاد إلى طراز الفرن، وحجم الشحنة، وقطر البلورة، ونظام الدعم، ووقت التشغيل المتوقع.

كيف ينبغي أن يفصل تحقيق النقاء المصادر المحتملة؟
عندما تخرج نتيجة البلورة عن المواصفات، فإن البوتقة ليست المصدر الوحيد المحتمل. فالمواد الخام، ومكونات الجرافيت، وأجزاء السيليكون، والتنظيف، والتحميل، وتاريخ الفرن، وظروف الغاز، وطريقة تعامل المشغل، كلها عوامل قد تساهم في ذلك. تغيير عدة مدخلات في اختبار واحد يجعل تفسير النتيجة صعبًا، لأن النتيجة الجيدة لا تُحدد أي تغيير ساهم في النتيجة، والنتيجة السيئة لا تكشف أي مدخل تسبب في المشكلة.
ينبغي أن تضمن التجربة المضبوطة إمكانية تتبع دفعة السيليكون، ودفعة البوتقة، وتكوين المنطقة الساخنة، ومسار المعالجة، ومعايير السحب. ويمكن بعد ذلك مقارنة الشهادات الواردة بالقياسات اللاحقة للسحب ذات الأهمية لمواصفات الرقاقة. ويمكن أن توفر أنماط الشوائب المحورية والشعاعية، وملامح الأكسجين، وملاحظات الجسيمات، وسطح البوتقة المستخدم، أدلةً، ولكن ينبغي ربط الاستنتاجات بأدلة قابلة للتكرار بدلاً من الاعتماد على تجربة واحدة.

ما الذي يجب على المشترين التأكد منه قبل الموافقة على بوتقة؟
تتضمن حزمة الموافقة العملية ربط الرسم، وبنية المواد، وتقرير الفحص، وحالة التعبئة، وهوية الدفعة. وينبغي أن توضح هذه الحزمة أي سطح يلامس المادة المنصهرة، والأبعاد التي تم قياسها، والعناصر التي تم اختبارها، وما إذا كانت القيم المُبلغ عنها نتائج فعلية أم حدود المواصفات. كما أن توقعات التحكم في التغييرات مهمة أيضاً، لأن التصميم المؤهل قد يتحول إلى مدخل عملية مختلف إذا تغيرت المواد الخام، أو بنية الطبقات، أو ظروف التصنيع دون إشعار مسبق.
بالنسبة لتركيبات الأفران الجديدة أو أهداف النقاء المُعدّلة، يُمكن لطلب تقييم صغير أن يُقلل من المخاطر التقنية والتجارية قبل الشراء بكميات كبيرة. تدعم شركة إكواتور طلبات العينات والكميات الصغيرة، كما يُمكنها تنسيق شهادات المواد وتقارير النقاء والتوريد المركزي والخدمات اللوجستية من خلال منصتها. خدمات سلسلة التوريد. أوسع نطاقًا مجموعة منتجات أشباه الموصلات يساعد المشترين على الحفاظ على توافق الطلب التجاري مع حزمة التأهيل بينما يظل الاعتماد الفني قائماً على نتائج سحب البلورات الخاضعة لسيطرتهم.
الأسئلة الشائعة
س: هل يؤدي استخدام بوتقة كوارتز دائمًا إلى زيادة نسبة الأكسجين في السيليكون CZ؟
ج: يُعد بوتقة السيليكا مصدرًا رئيسيًا للأكسجين في عملية نمو بلورات السيليكون التقليدية، ولكن كمية الأكسجين المتبقية في البلورة لا تعتمد على نقاء البوتقة وحدها. فدرجة الحرارة، وتدفق المصهور، ودوران البلورة والبوتقة، والضغط، وسرعة السحب، ومدة التشغيل، وسلوك السطح الداخلي، كلها عوامل تؤثر على نقل الأكسجين. لذا، ينبغي على المشترين التحقق من البوتقة والعملية معًا وفقًا لملف الأكسجين المطلوب لتطبيق الرقاقة.
س: هل البوتقة المصنوعة بالكامل من الكوارتز الاصطناعي هي الخيار الأفضل دائماً؟
ج: يمكن أن توفر السيليكا الاصطناعية سطحًا نظيفًا للتلامس مع المصهور، ولكن التركيب الاصطناعي بالكامل ليس بالضرورة الخيار الأمثل من الناحية التقنية أو التجارية لكل عملية. تجمع التصاميم المركبة بين طبقة داخلية اصطناعية وبنية خارجية من الكوارتز الطبيعي. يجب أن يعكس الاختيار مستوى النقاء المطلوب، وهندسة الفرن، والمتطلبات الميكانيكية، والدورة الحرارية، وقطر البلورة، ونتائج عمليات التأهيل المضبوطة.
س: ما هي السجلات الضرورية للموافقة على استخدام بوتقة الكوارتز؟
أ: يجب على المشترين إرفاق الرسم المعتمد، وإعلان بناء الطبقات، وتقرير الفحص، وبيانات الشوائب، ورقم تعريف الدفعة، وسجلات التعبئة. لا يغني أي مستند عن الآخر. وتكون الموافقة أقوى عندما تشير السجلات إلى نفس الدفعة المشحونة، وتستخدم أساليب اختبار قادرة على دعم الحدود المذكورة، وتدعمها نتائج سحب البلورات التي تم الحصول عليها في ظل ظروف موثقة.

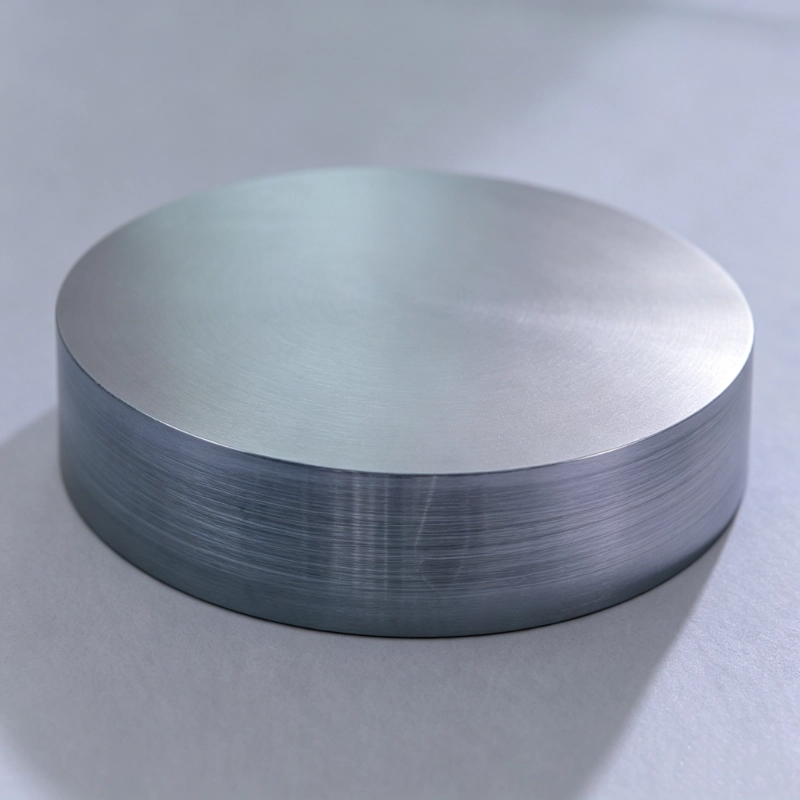
رقائق السيليكون
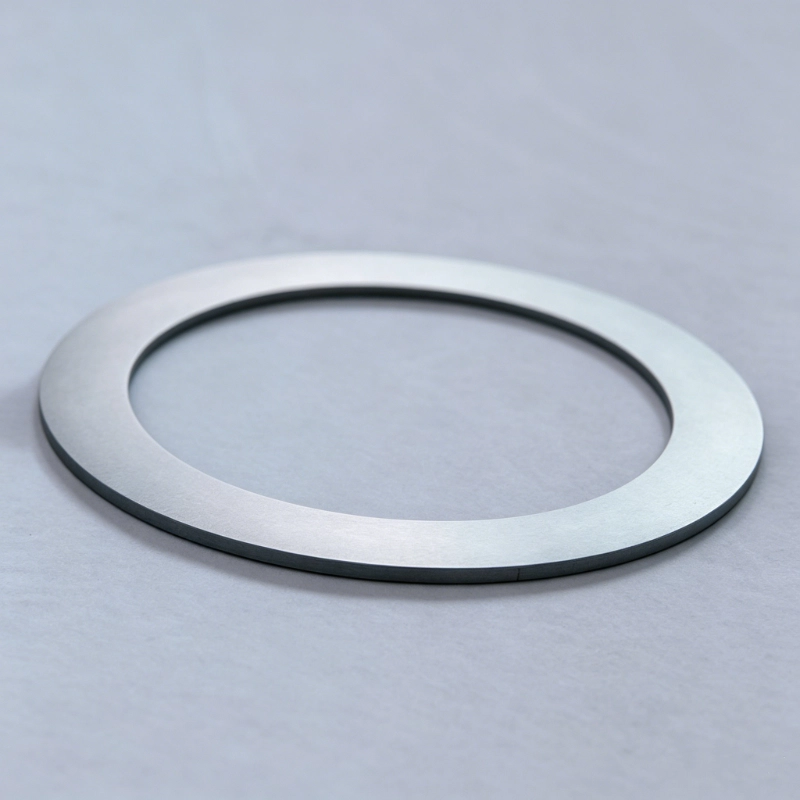
حلقة سيليكون
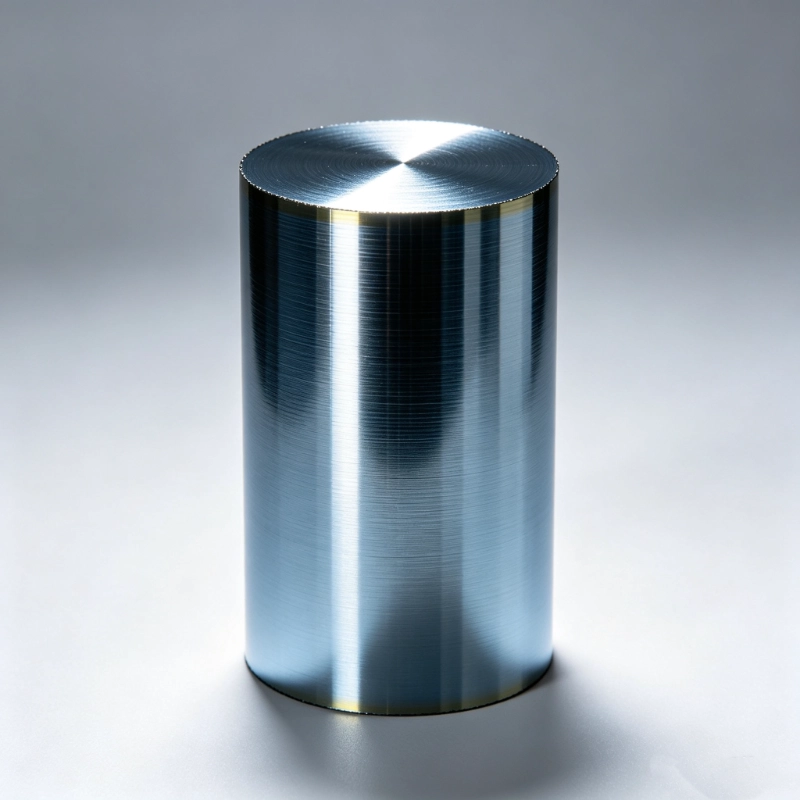
قضبان السيليكون
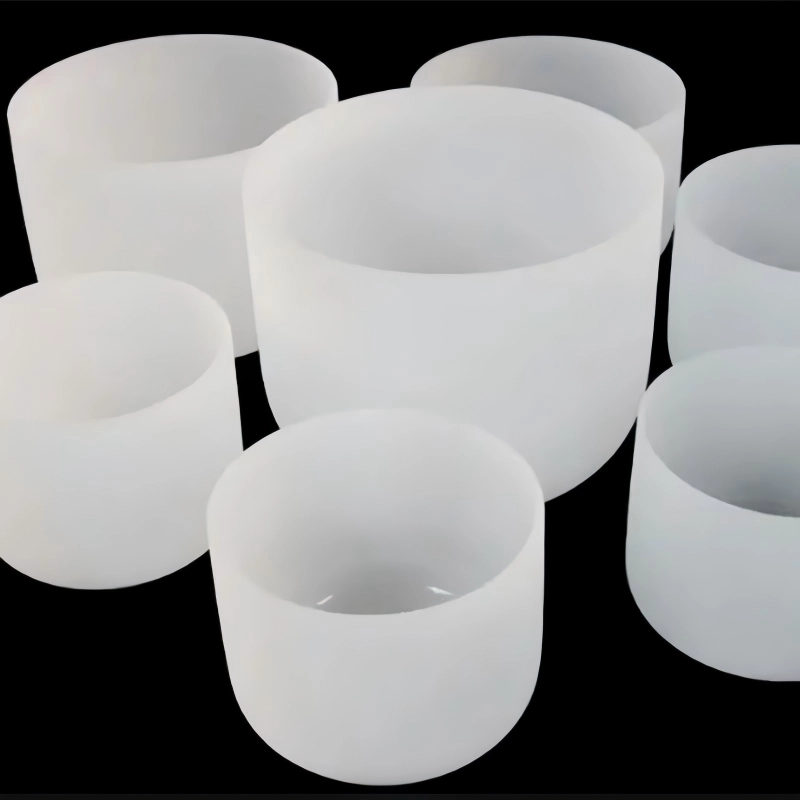
بوتقة كوارتز
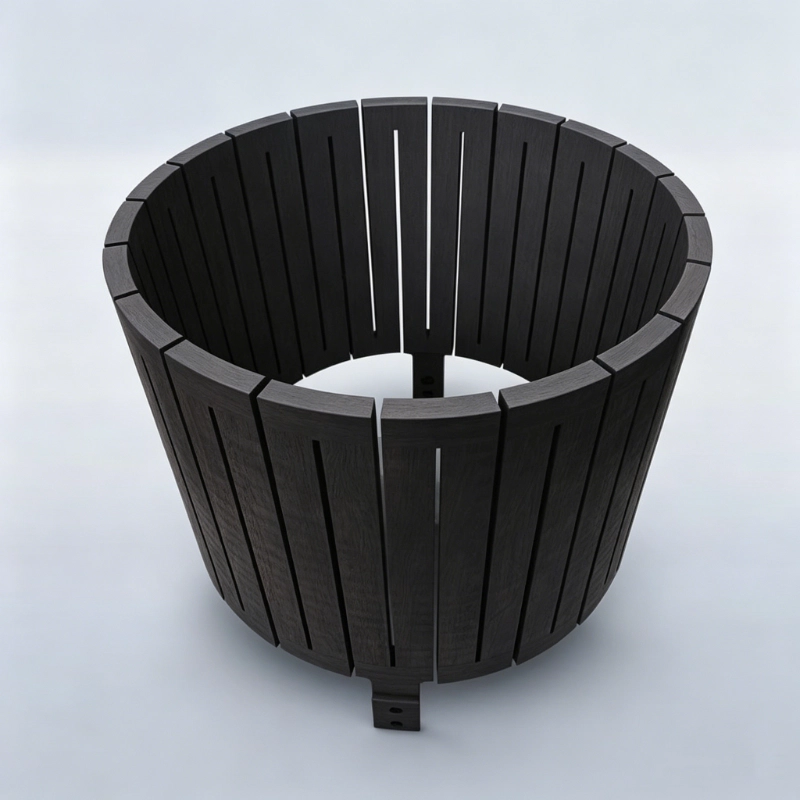
أجزاء من الجرافيت
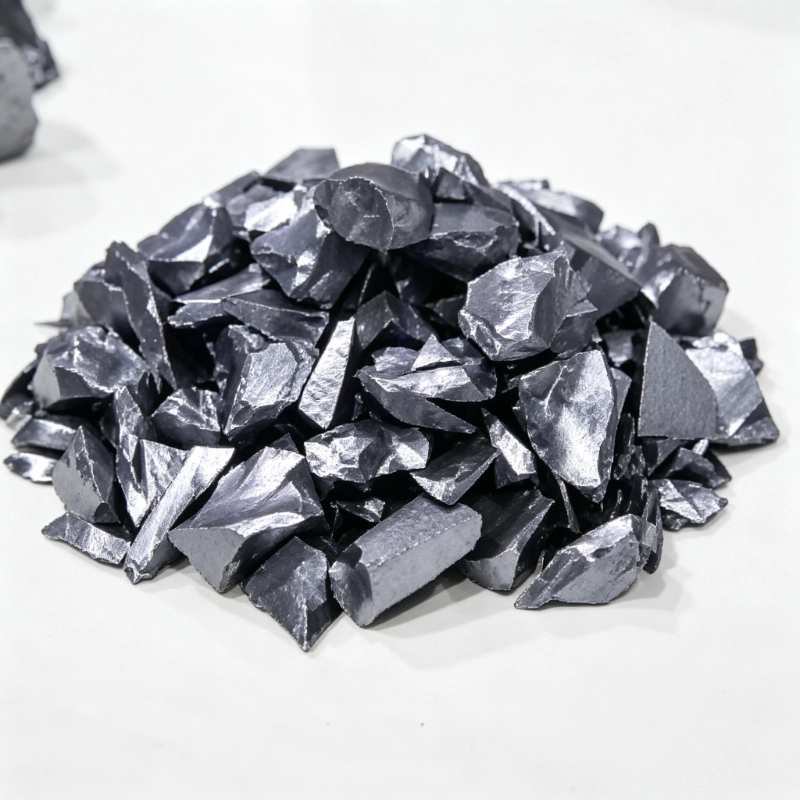
سيليكون متعدد البلورات من الدرجة الإلكترونية (كمية كبيرة)
تعاون معنا للحصول على حلول موثوقة في مجال أشباه الموصلات.
سواء كنت بحاجة إلى مواد أشباه موصلات قياسية أو مواصفات فنية مخصصة، فإن فريقنا الهندسي الخبير على أتم الاستعداد لتقديم المساعدة. أرسل متطلباتك الآن واحصل على عرض أسعار مفصل واحترافي خلال 24 ساعة.
اطلب عرض سعر