Графитовые детали
Обзор продукта
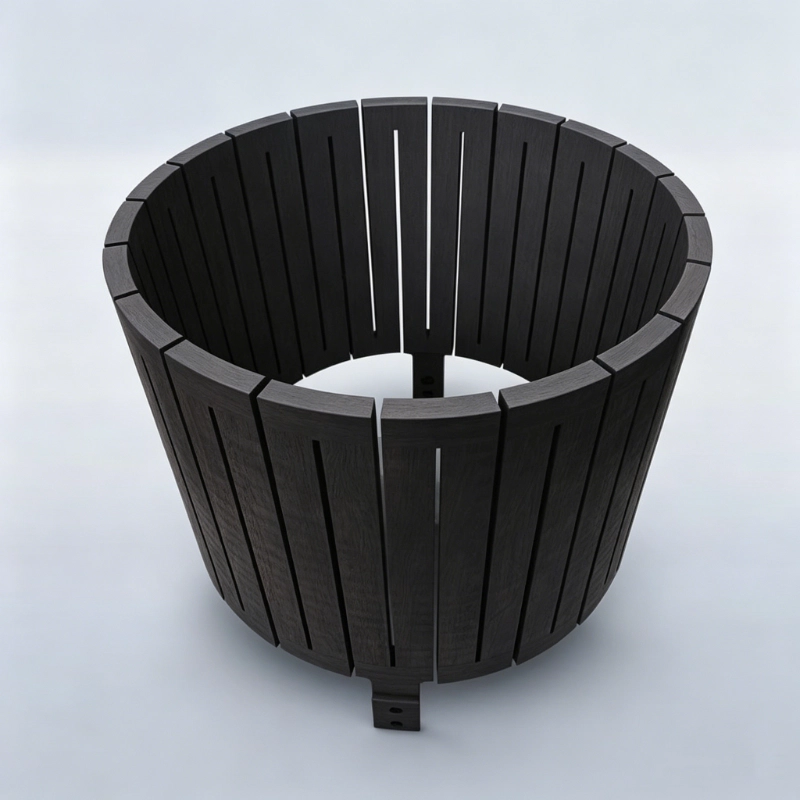
Компоненты из высокочистого графита занимают критически важное место во всех процессах производства полупроводников. Это прецизионно обработанные заготовки, изготовленные из высокочистого графитового сырья.
Этот сорт графита содержит не менее 99,99% углерода и обладает широким спектром функциональных свойств. Он отличается высокой механической прочностью и плотностью, а также высокой устойчивостью к высоким температурам и окислению. Материал обеспечивает стабильную тепловую и электрическую проводимость, хорошую устойчивость к термическим ударам, обладает самосмазывающимися свойствами, превосходной коррозионной стойкостью и исключительной пригодностью для прецизионной обработки.
В полупроводниковой промышленности детали, изготовленные из этого материала, находят применение в самых разных важных областях, в частности, в компонентах горячей зоны печей для выращивания монокристаллов и в эпитаксиальном оборудовании.
Наша компания использует изостатическое прессование для производства мелкозернистого графита высокой чистоты с контролируемым размером зерен менее 50 микрометров, отличающегося превосходной однородностью микроструктуры и качеством поверхности. Чистота продукта может достигать более 99,999%, а по требованию заказчика может быть выполнена обработка покрытием из карбида тантала или карбида кремния, что эффективно продлевает срок службы и снижает риск загрязнения частицами.
Подробная информация о товаре
а) Характеристики и преимущества продукта
Сверхвысокая чистота и низкий риск загрязнения
Наши высокочистые графитовые детали изготавливаются из мелкозернистого графитового материала, полученного методом изостатического прессования. После высокотемпературной очистки чистота достигает более 99,999% (5N), что соответствует требованиям чрезвычайно чистой среды в процессах обработки полупроводниковых компонентов. Как материал с низким атомным номером, графит обладает высокой устойчивостью к ионной и плазменной бомбардировке и не выделяет ионы металлов, загрязняющие технологическую среду полупроводникового производства. Каждая партия продукции проходит строгий контроль на наличие примесей, чтобы гарантировать, что содержание ключевых металлических примесей (таких как Fe, Cu, Na, K и др.) контролируется на уровне частей на миллиард (ppb).
Превосходные характеристики при высоких температурах
Графит сохраняет стабильные физические и химические свойства в экстремальных температурных условиях. Он стабильно работает при температурах выше 2000 °C, особенно в вакууме или среде инертного газа.
Низкий коэффициент теплового расширения в сочетании с хорошей теплопроводностью обеспечивает высокую устойчивость к термическим ударам.
Графитовые компоненты, используемые в качестве нагревателей, тиглей и других элементов горячей зоны в печах для выращивания монокристаллов, выдерживают многократные термические циклы без растрескивания или деформации. Эта высокая прочность увеличивает интервалы между техническим обслуживанием оборудования и создает практические эксплуатационные преимущества для конечных пользователей.
Возможности высокоточной обработки
Наша компания оснащена современным оборудованием для высокоточной обработки на станках с ЧПУ, обеспечивающим точность обработки ±0,01 мм, что позволяет выполнять высокоточную обработку сложных геометрических форм. Однородная микроструктура мелкозернистого изостатического графита гарантирует гладкость поверхности и стабильность размеров, что делает его пригодным для применений с чрезвычайно высокими требованиями к точности размеров, таких как защитные экраны ионных имплантаторов, облицовка травильного оборудования и опорные диски для MOCVD-процессов.
Повышенная производительность благодаря технологии нанесения покрытий.
Для работы в агрессивных технологических средах мы предлагаем графитовые детали с покрытием из карбида тантала (TaC) и карбида кремния (SiC). Покрытия из карбида тантала обладают высокой температурой плавления, а также высокой устойчивостью к термическому удару и плазменной эрозии. Они обеспечивают надежную защиту от коррозии в высокотемпературных галогенных средах и значительно продлевают срок службы графитовых компонентов. При этом минимальное вымывание металла из покрытия предотвращает загрязнение пластин.
Покрытия из карбида кремния наносятся на графитовые поверхности методом химического осаждения из паровой фазы, образуя плотный защитный барьер. Этот слой повышает устойчивость подложки к истиранию, химической коррозии и окислению.
Снижение общей стоимости владения (TCO)
Благодаря превосходным свойствам материала и точности обработки, наши детали из графита отличаются более длительным сроком службы и более стабильной работой в технологическом процессе. Сокращая частоту замены и минимизируя потери выхода годной продукции из-за загрязнения частицами, мы помогаем клиентам эффективно снизить общие эксплуатационные расходы.
Индивидуальные решения
Помимо стандартных деталей из графита, мы предлагаем услуги по индивидуальному заказу, основанные на технологических требованиях заказчика, включая настройку размеров, форм, типов покрытия и толщины. Мы обеспечиваем комплексную техническую поддержку, начиная от консультаций по выбору материалов и разработки чертежей и заканчивая поставкой готовой продукции.
б) Параметры продукта
Название продукта: Детали из высокочистого графита;
Сырье: мелкозернистый графит высокой чистоты, полученный методом изостатического прессования;
Чистота материала: более 99,999%, содержание золы: не более 10 частей на миллион; плотность материала: не менее 1,78–1,85 грамма на кубический сантиметр. Размер зерна контролируется и составляет менее 50 микрометров. Прочность на изгиб не менее 40–60 МПа, прочность на сжатие не менее 70–90 МПа. Удельное сопротивление приблизительно 10–15 микроом на метр. Теплопроводность при комнатной температуре приблизительно 100–130 Вт/м·Кельвин. Коэффициент теплового расширения приблизительно 4,5 × 10⁻⁶ на Кельвин от комнатной температуры до 600 градусов Цельсия. Максимальная рабочая температура изделия может достигать более 2000 градусов Цельсия в вакууме или инертной атмосфере. Точность обработки может достигать ±0,01 миллиметра. Шероховатость поверхности может контролироваться и составлять менее 3,2 микрометра в соответствии с требованиями заказчика.
В качестве покрытия может использоваться карбид тантала или карбид кремния, а толщина покрытия может быть настроена в соответствии с технологическими требованиями.
Области применения/Сценарии
Тепловая система печи для выращивания монокристаллов: Графитовые компоненты широко используются в печах для выращивания монокристаллического кремния, включая графитовые тигли для поддержки поликристаллического кремниевого сырья, графитовые нагреватели в качестве нагревательных элементов для создания теплового поля, графитовые теплоизоляционные крышки и графитовые электроды для подключения источника питания нагрева. Эти компоненты работают в течение длительного времени в высокотемпературной вакуумной среде, требуя чрезвычайно высоких температурных характеристик и чистоты материалов.
Оборудование для эпитаксиального роста: В процессах эпитаксиального роста графитовые подложки поддерживают пластину и равномерно передают тепло, а графитовые сопла подают реактивные газы. Графитовые подложки с покрытием из карбида кремния обеспечивают превосходную коррозионную стойкость и стабильные тепловые характеристики. Эти характеристики способствуют достижению более равномерной толщины эпитаксиального слоя и улучшению качества кристаллов.
Травильное оборудование
В процессе плазменного травления графитовые вкладыши защищают внутренние стенки камеры, предотвращая накопление полимеров и замедляя коррозию камеры. Графитовые фокусирующие кольца регулируют распределение плазмы, обеспечивая стабильные результаты травления. Благодаря своей хорошей устойчивости к плазме, графит широко используется в различных компонентах травильных камер.
Ионные имплантаторы
В приложениях ионной имплантации графитовые экраны улавливают рассеянные ионные пучки и предотвращают загрязнение внутри технологической камеры. Графитовые электроды генерируют и направляют ионный пучок. Низкая скорость распыления графита и низкий уровень загрязнения металлами делают его идеальным выбором для внутренних компонентов ионных имплантаторов. Оборудование для органометаллического химического осаждения из газовой фазы: При эпитаксиальном росте сложных полупроводников для поддержки подложки и обеспечения равномерного нагрева используются графитовые опорные площадки с покрытием из карбида кремния, что требует чрезвычайно высокой равномерности температуры и чистоты поверхности. Наши графитовые опорные площадки с покрытием из карбида кремния могут соответствовать технологическим требованиям для эпитаксиального роста полупроводниковых материалов третьего поколения, таких как нитрид галлия и карбид кремния.
Часто задаваемые вопросы
В: Какого уровня чистоты могут достичь детали из высокочистого графита?
A: Наши высокочистые графитовые компоненты после высокотемпературной очистки достигают чистоты более 99,999%, при этом содержание золы контролируется на уровне ниже 10 частей на миллион. Содержание ключевых металлических примесей, таких как железо, медь, натрий и калий, контролируется на уровне 1 части на миллиард, что полностью соответствует высоким требованиям к чистоте технологических процессов производства полупроводников.
В: Почему графитовые детали окисляются во время эксплуатации? Как этого можно избежать?
А: Графит начинает окисляться при воздействии воздуха при температурах выше 400–500 °C. Со временем окисление приводит к потере материала и постепенному снижению характеристик компонента.
Для минимизации этого риска рекомендуется использовать графитовые компоненты в вакуумной среде или в инертных газах, таких как аргон или азот. Если работа в неинертных условиях неизбежна, более надежной альтернативой являются детали из графита с покрытием — в частности, с покрытием из карбида кремния или карбида тантала. Эти покрытия служат барьером против кислорода и могут значительно повысить стойкость к окислению.
В: В чем разница между покрытиями из карбида тантала и карбида кремния? Как клиентам выбрать подходящий вариант?
А: Покрытия из карбида тантала обладают более высокой температурой плавления и большей устойчивостью к плазменной коррозии. Они демонстрируют наилучшие результаты в экстремальных условиях эксплуатации, особенно в высокотемпературных средах с высоким содержанием галогенов.
Покрытия из карбида кремния наносятся методом химического осаждения из газовой фазы, образуя компактную защитную пленку, обеспечивающую сбалансированные характеристики в плане защиты от износа, коррозионной стойкости и стойкости к окислению.
Выбор покрытия должен определяться фактическими требованиями технологического процесса. Покрытия из карбида тантала предпочтительны, когда рабочая среда содержит высококоррозионные хлор, фтор и аналогичные газы. Если основными приоритетами являются защита от износа и окисления, покрытия из карбида кремния представляют собой более экономичное решение.
В: Каков срок службы графитовых деталей?
А: На срок службы графитовых деталей влияют различные факторы, включая рабочую температуру, атмосферные условия, частоту технологических процессов и наличие защитного покрытия. При нормальных условиях эксплуатации и технического обслуживания срок службы графитовых компонентов горячей зоны монокристаллических печей обычно составляет от шести до двенадцати месяцев. Графитовые детали, покрытые карбидом кремния или карбидом тантала, обладают лучшей коррозионной и окислительной стойкостью, что увеличивает срок их службы до восемнадцати-двадцати четырех месяцев и даже дольше.
В: Можно ли изготовить на заказ нестандартные графитовые детали?
А: Да. Наша компания предоставляет полный спектр услуг по индивидуальному заказу. Клиенты могут предоставить чертежи или образцы, а мы подберем материалы, разработаем схемы нанесения покрытий и выполним прецизионную обработку в соответствии с конкретными технологическими требованиями. Возможен индивидуальный заказ, будь то определенный размер, сложная форма или особые требования к покрытию. Мы рекомендуем заранее связаться с нашей технической командой для получения оптимального решения.
В: Как чистить и обслуживать детали из графита?
А: Очистку графитовых деталей следует проводить в чистом помещении. К распространенным методам очистки относятся: продувка поверхности азотом высокой чистоты для удаления твердых частиц; протирка поверхности изопропанолом или безводным этанолом; при более сильных загрязнениях может использоваться ультразвуковая очистка с последующим высокотемпературным вакуумным отжигом. После очистки избегайте прямого контакта рук с поверхностью графитовой детали; рекомендуется использовать чистые перчатки во время работы. Для деталей из графита с покрытием избегайте использования сильных кислот или щелочей, а также жестких щеток, которые могут повредить покрытие во время очистки.

Повышение эффективности использования солнечной энергии.
Новейшие проекты, решения и энергоснабжение
кремниевые пластины
Силиконовое кольцо
Кремниевые стержни
Кварцевый тигель
Поликристаллический кремний электронного качества (в объемном виде)
Поликристаллический кремний (частицы) электронного качества
Новости и объявления
Последние статьи
Наши услуги
услуги по контролю качества
услуги по управлению цепочками поставок
Сотрудничайте с нами для получения надежных полупроводниковых решений.
Независимо от того, нужны ли вам стандартные полупроводниковые материалы или нестандартные технические характеристики, наша команда экспертов-инженеров готова помочь. Отправьте свои требования прямо сейчас и получите подробное профессиональное предложение в течение 24 часов.
Запросить ценовое предложение